Linha de Produção de Péletes de Biomassa
Sistema totalmente automático para uma produção contínua e estável.
Compatível com madeira, palha, bambu e outras matérias-primas de biomassa.
Estrutura energeticamente eficiente, com elevada produção e pellets uniformes.
1. Visão geral do produto
1.1 Em que consiste a linha
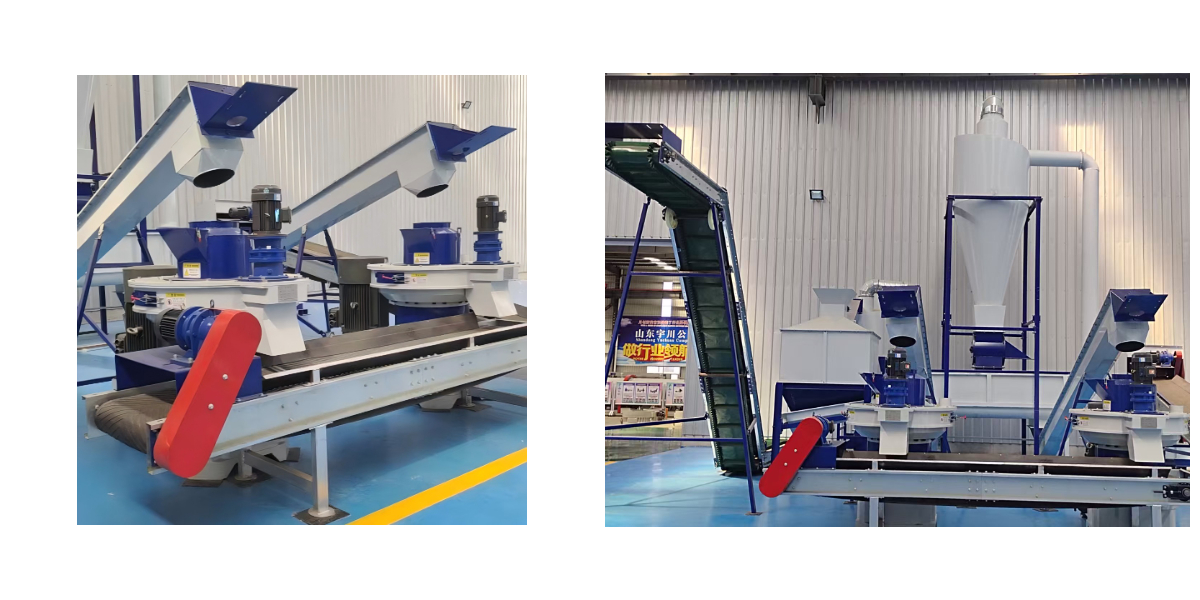
Uma linha de produção de pellets de biomassa não é uma única máquina, mas um conjunto de equipamentos dispostos numa sequência fixa, em que cada secção realiza a preparação de que a secção seguinte necessita. A linha descrita neste documento é fornecida como um pacote único, desde a receção da matéria-prima até ao saco de pellets embalado, e a capacidade de cada secção está ajustada à peletizadora, de modo que nenhuma secção se torne o estrangulamento das restantes.
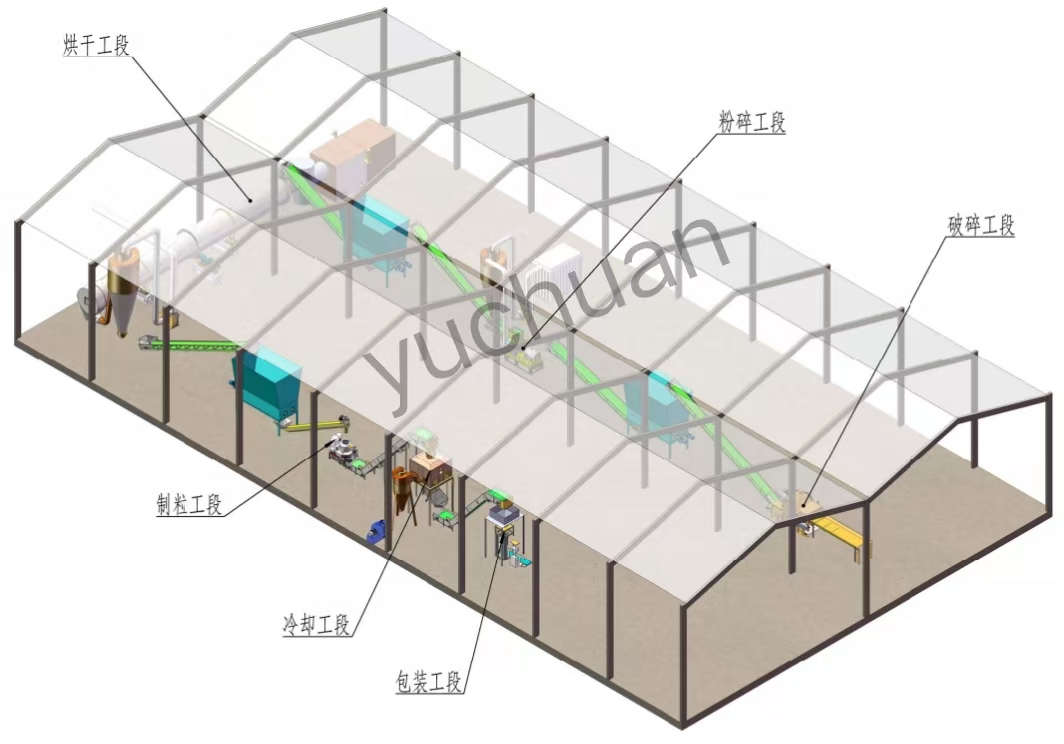
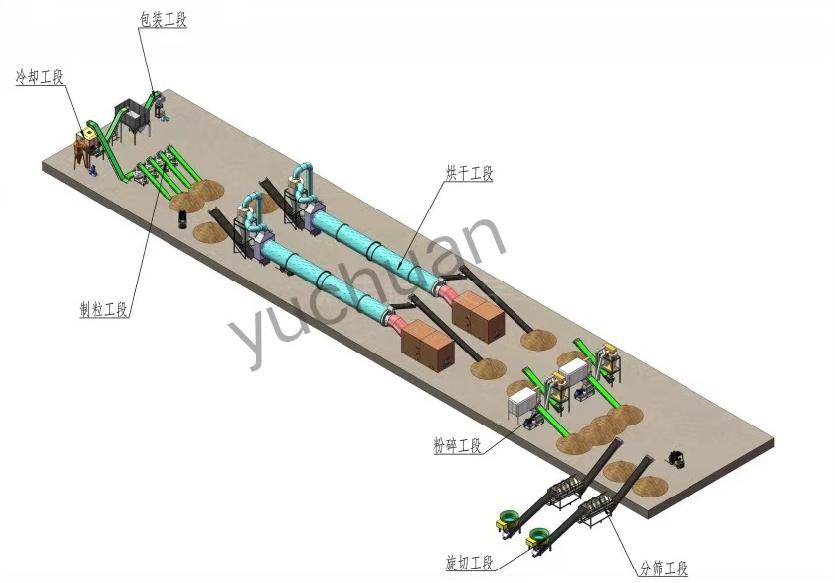
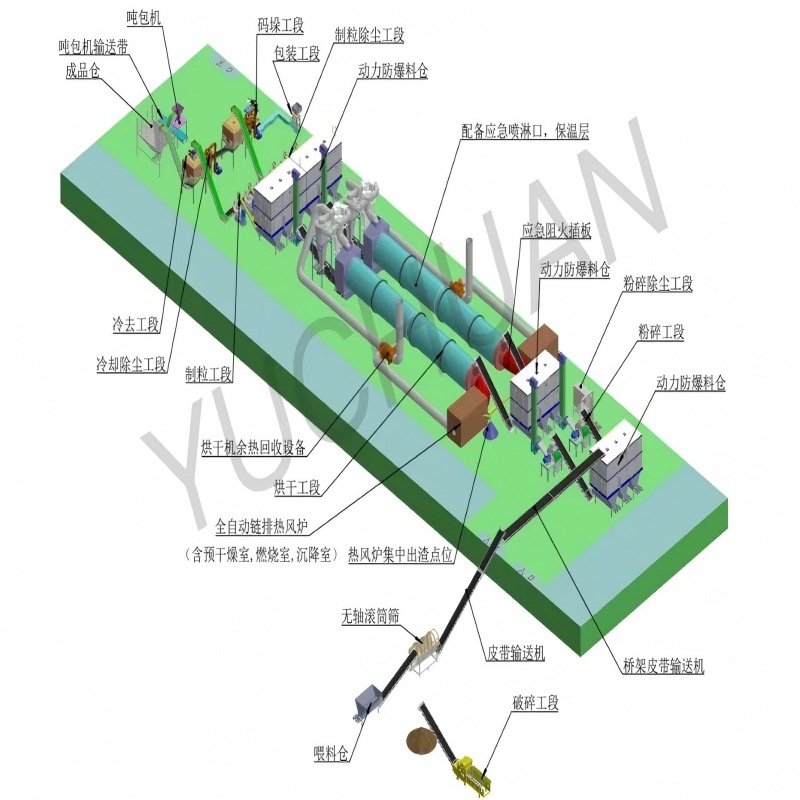
A sequência é: receção e armazenamento da matéria-prima, trituração, secagem, peletização, arrefecimento, crivagem e ensacamento, com equipamentos de recolha de poeiras e de transporte ao serviço de toda a linha. O triturador reduz o material volumoso a uma granulometria que a peletizadora consegue aceitar, o secador reduz a humidade para o intervalo em que o material pode ser comprimido, a peletizadora forma os pellets sob pressão, o arrefecedor reduz a temperatura dos pellets até à temperatura ambiente para que o pellet endureça sem fissurar, o crivo remove os finos e devolve-os ao processo, e a secção de ensacamento pesa e ensaca o produto acabado.
Cada secção pode ser fornecida em diferentes tamanhos e configurações, e a linha pode ser construída para uma pequena oficina, para uma fábrica cooperativa ou para uma instalação industrial a laborar em três turnos. O diâmetro da matriz, o número de rolos, a potência de acionamento, a dimensão do secador e a disposição da embalagem são escolhidos em função das condições de trabalho e não de uma lista padrão, porque a mesma capacidade nominal significa equipamentos muito diferentes em serradura e em palha húmida.
A linha é também oferecida em configurações parciais: um cliente que já possui um triturador pode adquirir apenas as secções de secagem e peletização; um cliente que já possui uma peletizadora pode adquirir as secções de trituração, secagem e arrefecimento. Em cada caso, a proposta indica quais secções estão incluídas e como são tratadas as interfaces, isto é, os transportadores de correia, as condutas e as ligações elétricas.
1.2 Requisitos de preparação da matéria-prima
Três propriedades da matéria-prima determinam o design da linha: granulometria, teor de humidade e densidade aparente. A granulometria determina a configuração da matriz e dos rolos, porque o pélete é formado pela compressão do material no orifício da matriz e uma partícula demasiado grande irá bloquear o orifício ou ser prensada como um pélete fraco. A humidade determina o secador e o condicionamento do material antes da matriz, uma vez que a água no material se transforma em vapor dentro da matriz e fissura o pélete à medida que arrefece. A densidade aparente determina o volume dos silos e do transportador, e é a razão pela qual materiais leves como a palha necessitam de um sistema de manuseamento maior do que o seu peso sugeriria.
O alvo habitual de preparação é uma granulometria de 3 a 5 mm para material lenhoso e de 3 a 6 mm para palha, com uma humidade de 8% a 12% à entrada da prensa de pellets. O material fora destes intervalos também pode ser peletizado, mas a vida útil da fieira, o rendimento e a durabilidade dos pellets diminuem todos, e o operador compensa reduzindo o caudal de alimentação, o que equivale a perder capacidade. A secção 3.1 e a Tabela 2 apresentam os valores de referência para os principais materiais.
Quando a matéria-prima é uma mistura, por exemplo serradura com aparas e casca, a mistura deve ser triturada até uma granulometria uniforme e homogeneizada antes da secagem, para que o secador e a prensa de pellets recebam uma alimentação consistente. A homogeneização é feita no silo de armazenamento ou no pavimento de receção, e é uma medida simples que elimina a maior parte da variação que, de outro modo, se manifesta como flutuações na qualidade dos pellets.
1.3 Configurações da linha
A linha é oferecida em três configurações típicas. A configuração compacta é construída em torno de uma prensa de pellets com um triturador, um secador pequeno e uma balança de ensacamento, e destina-se a oficinas e explorações agrícolas que produzem para consumo próprio ou para o mercado local. A configuração padrão acrescenta um silo de amortecimento, um arrefecedor com peneiro, um sistema de recolha de poeiras e uma secção de ensacamento semiautomática, e destina-se à produção comercial. A configuração industrial duplica as secções de trituração e de peletização, acrescenta a dosagem automática e uma linha de ensacamento totalmente automática, e destina-se à produção para exportação, em que a linha tem de funcionar continuamente e a paragem de uma máquina não pode parar toda a fábrica.
Em todas as três configurações, o controlo elétrico está centralizado num único armário com interbloqueio entre as secções, de modo que uma paragem a jusante interrompe a alimentação a montante em vez de encher o equipamento com material. Os interbloqueios, as paragens de emergência e a proteção dos motores fazem parte do fornecimento, não são um extra opcional, porque uma linha sem eles é uma linha que será danificada pelo seu primeiro bloqueio.
2. Principais vantagens da linha de produção de pellets
2.1 Vantagens da linha completa
As vantagens abaixo estão escritas do ponto de vista do operador, porque o valor de uma linha é decidido pelo número de horas por ano que ela realmente funciona e por quanto do que consome regressa como produto vendável.
1. Todas as secções estão dimensionadas em correspondência entre si. O triturador, o secador, a peletizadora, o arrefecedor e a secção de ensacamento são dimensionados a partir das mesmas condições de trabalho, de modo que a linha atinge a sua produção nominal em vez de ser limitada por uma secção subdimensionada.
2. A linha é fornecida como um único pacote com desenhos de layout, condutas, equipamento de transporte e um único armário de controlo, o que elimina os problemas de interface que surgem quando equipamentos de diferentes fornecedores são montados no local.
3. O interbloqueio entre as secções impede a acumulação de material no interior do equipamento quando uma secção para, o que protege a fieira, o secador e os transportadores contra danos por bloqueio.
4. O secador é alimentado com os resíduos da própria fábrica na configuração de biomassa, pelo que o custo de combustível da secagem é próximo de zero e os resíduos que não podem ser vendidos como produto são convertidos na energia que seca o produto.
5. A fieira e o conjunto de rolos são selecionados de acordo com o material, pelo que a taxa de compressão corresponde à matéria-prima e a densidade do pellet é atingida sem sobrecarregar o motor principal.
6. O arrefecedor e o crivo trabalham em conjunto: o arrefecedor endurece o pélete e o crivo remove os finos, que são devolvidos à fieira em vez de serem vendidos como pó, pelo que o rendimento de péletes comercializáveis é maior.
7. A recolha de pó está incluída nas fases de trituração, secagem e arrefecimento, pelo que a oficina cumpre os requisitos normais de emissão e o pó recolhido é devolvido ao produto.
8. A linha pode ser construída por fases. O cliente pode começar pela trituração e peletização e acrescentar depois a secagem, o arrefecimento e o ensacamento automático, e o layout deixa o espaço e as ligações para as secções posteriores.
9. A tensão, a frequência, o tamanho da fieira, o peso do ensacamento e a língua do painel de controlo são personalizados, pelo que a linha pode ser colocada em serviço no país do cliente sem modificações no local.
10. As peças sobressalentes para a matriz, os rolos, os martelos, as correias e os rolamentos são mantidas em stock, e a linha está documentada com um manual, um esquema elétrico e uma lista de peças sobressalentes, pelo que a manutenção não depende da presença do fornecedor no local.
2.2 Vantagens das Secções Principais
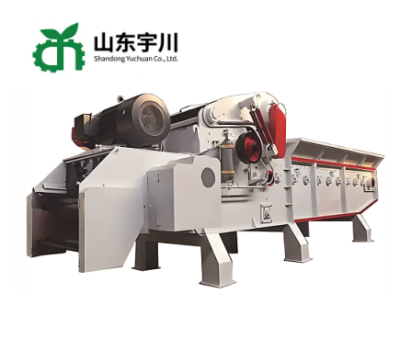
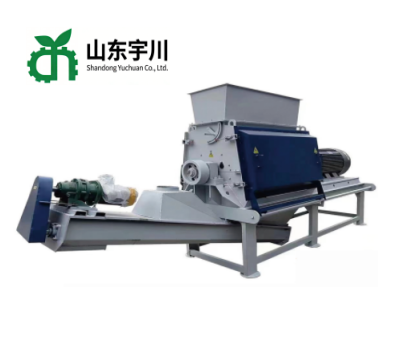
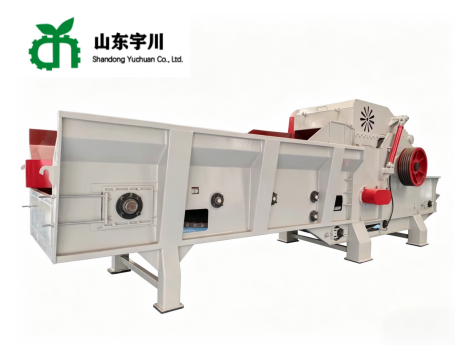
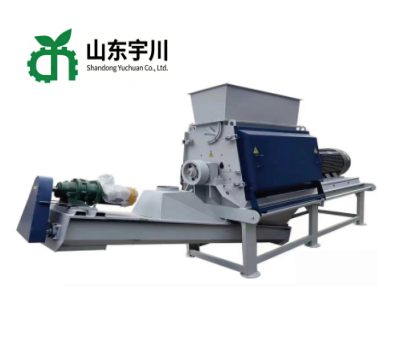
Secção de trituração. Um triturador de martelos com câmara em forma de gota de água e martelos reversíveis em liga reduz aparas de madeira, serradura, palha e cascas ao tamanho exigido pela matriz, permitindo a troca de crivo para obter material grosso ou fino para diferentes produtos. O triturador está colocado antes do secador, de modo que o material húmido é triturado enquanto ainda está mole, o que consome menos energia do que triturar material seco.
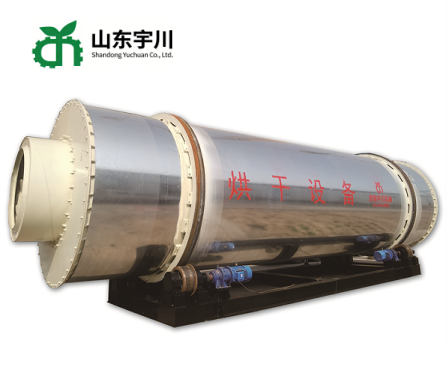
Secção de secagem. Um secador de tambor de tripla passagem ou multicanal leva o material a 8% a 12% de humidade, com o calor fornecido por um queimador alimentado com o resíduo da planta, por gás ou óleo, ou por calor residual. O secador mantém a humidade de saída estável quando o material de entrada varia, o que permite que a peletizadora funcione a uma taxa de alimentação constante.
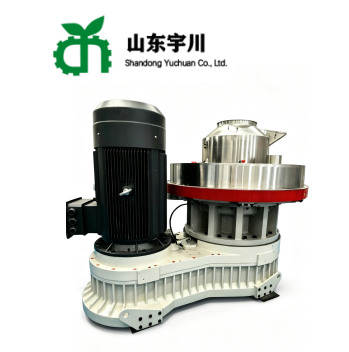
Secção de peletização. A peletizadora utiliza uma matriz anelar com dois ou três rolos, lubrificação forçada e um condicionador antes da matriz. A razão de compressão da matriz é escolhida em função do material: uma razão elevada para madeira, uma razão mais baixa para palha e casca, de modo a que o pélete seja denso mas o motor não fique sobrecarregado. O cortador define o comprimento do pélete, e a matriz e os rolos podem ser substituídos para um produto diferente.
Secção de arrefecimento e crivagem. Um arrefecedor de contrafluxo leva o pélete da temperatura da fieira até perto da temperatura ambiente, e um crivo vibratório separa os finos e devolve-os ao processo. Os péletes que são ensacados quentes continuam a arrefecer dentro do saco, condensam humidade no interior do saco e chegam ao cliente moles e com bolor, o que é a queixa mais comum nas fábricas que omitem o arrefecedor.
Secção de ensacamento. Uma unidade de pesagem e ensacamento enche sacos de 15 kg, 25 kg ou 50 kg ou big bags, com um dispositivo de selagem ou costura e um transportador de correia até à zona de armazenamento. A precisão da pesagem e a apresentação do saco determinam como o produto é recebido no mercado, e fazem parte da linha em vez de serem um acrescento posterior.
3. Processo
3.1 Fluxo do Processo de Produção de Péletes
O fluxo do processo da linha é fixo, e cada secção existe por causa de uma propriedade do material que a secção seguinte não tolera. Os passos abaixo descrevem o fluxo tal como é posto em funcionamento no local.
1. Receção e armazenamento de matérias-primas. O material é recebido sobre um piso de betão ou numa tremonha, verificado quanto a contaminação, como pedras, metal e plástico, e armazenado num silo ou num telheiro coberto. O armazenamento é mantido curto para material húmido, porque a biomassa húmida aquece e composta na pilha e perde poder calorífico.
2. Trituração. Um triturador de martelos reduz o material a 3 a 6 mm. A abertura da peneira é regulada de acordo com a fieira e o produto, e os martelos são invertidos quando o desgaste atinge o limite, para que o tamanho das partículas se mantenha uniforme ao longo da campanha.
3. Secagem. O material entra no secador de tambor e sai com 8% a 12% de humidade. A velocidade do tambor, a potência do queimador e o caudal de alimentação são ajustados em conjunto durante o arranque, e a humidade à saída é verificada com um medidor de humidade ou por ensaio em estufa no início de cada turno.
4. Condicionamento antes da matriz. Quando o processo o exige, adiciona-se vapor ou água num condicionador para amolecer o material e levá-lo à temperatura à qual comprime melhor. O material lenhoso necessita normalmente de uma pequena quantidade de água; a palha e a casca comportam-se melhor com um curto condicionamento a vapor.
5. Peletização. O material é pressionado através da matriz anelar pelos rolos, e o cortador apara o pélete extrudido ao comprimento pretendido. O operador observa a temperatura da matriz, a corrente do motor principal e o aspeto do pélete, e ajusta a taxa de alimentação em conformidade.
6. Arrefecimento. Os péletes quentes passam pelo arrefecedor de contrafluxo, onde o ar ambiente remove o calor e parte da humidade superficial. O pélete sai do arrefecedor a uma temperatura próxima da ambiente e com uma dureza que lhe permite ser manuseado sem se quebrar.
7. Peneiração e retorno dos finos. O pélete arrefecido passa sobre um peneiro vibratório. Os finos e os péletes quebrados são separados, devolvidos à fieira ou ao secador, e o pélete acabado segue para o ensacamento.
8. Ensacamento e armazenamento. O pélete é pesado em sacos ou big bags, selado e empilhado num armazém seco. Os sacos não são empilhados encostados a uma parede fria, porque a condensação na parede migra para o produto.
9. Recolha de poeiras e limpeza. As poeiras do triturador, do secador e do arrefecedor são recolhidas por um filtro de mangas e devolvidas ao produto; o pavimento é limpo no final do turno, porque as poeiras acumuladas sob o equipamento constituem simultaneamente um risco de incêndio e uma perda de produto.
3.2 Processo de fabrico dos equipamentos
A fiabilidade da linha depende da forma como as máquinas principais são construídas. O processo abaixo aplica-se ao triturador, ao secador e à prensa de péletes, que são as três máquinas que suportam a carga da linha.
10. Seleção de materiais. As estruturas e as câmaras são fabricadas em chapa Q235B ou Q345B, a matriz anelar da peletizadora é fabricada em aço ligado e os rolos em aço ligado forjado, e cada número de vazamento é registado para que uma peça com falha possa ser rastreada.
11. Corte e conformação. A chapa é cortada numa máquina de corte por plasma CNC ou por chama, a câmara do triturador é conformada numa prensa dobradeira e as carcaças do secador são laminadas numa calandra até ao diâmetro calculado.
12. Soldadura. As câmaras e as carcaças são soldadas com soldadura por arco com proteção gasosa de CO2 ou soldadura por arco submerso segundo um procedimento fixo; as juntas sujeitas a esforços são soldadas com penetração total e inspecionadas quanto a porosidade e mordeduras.
13. Alívio de tensões. As carcaças soldadas e as carcaças do secador são recozidas para libertar as tensões de soldadura, o que evita fissuras sob a vibração e o calor do funcionamento contínuo.
14. Maquinagem. Os assentos dos rolamentos, os assentos das matrizes, as faces das flanges e os furos dos acoplamentos são maquinados em equipamentos CNC, com tolerância dos furos segundo IT7 e rugosidade superficial segundo Ra 1,6, para que o rotor, a matriz e o acionamento funcionem de forma concêntrica.
15. Tratamento térmico. Os martelos são temperados e revenidos até HRC 52-58; a matriz anelar é temperada e revenida, depois os furos são perfurados ou puncionados e a matriz é polida; os rolos são endurecidos para resistir ao desgaste do material.
16. Equilibragem dinâmica. Os rotores dos trituradores e os rotores das prensas de pellets são equilibrados dinamicamente à velocidade de funcionamento até ao grau G6.3 antes da montagem, o que é a base de baixa vibração e longa vida útil dos rolamentos.
17. Montagem. Os rolamentos, veios, matrizes, rolos e acionamentos são montados na estrutura, as folgas são ajustadas conforme o desenho e a máquina é rodada manualmente para confirmar a rotação livre antes de ligar a alimentação elétrica.
18. Testes. Cada máquina funciona sem carga para verificar vibração, temperatura e ruído, e a prensa de pellets é testada em carga com material para confirmar a produção, a corrente e a qualidade dos pellets na configuração de projeto.
19. Tratamento de superfície e embalagem. As máquinas são submetidas a jateamento abrasivo, recebem primário e acabamento final, são instaladas placas de identificação com modelo, potência, velocidade e número de série, e o equipamento é embalado em secções, com os desenhos de montagem e os esquemas elétricos incluídos.